欢迎光临东莞市皓天试验设备有限公司网站!
诚信促进发展,实力铸就品牌

服务热线:
13650018170
13650018170
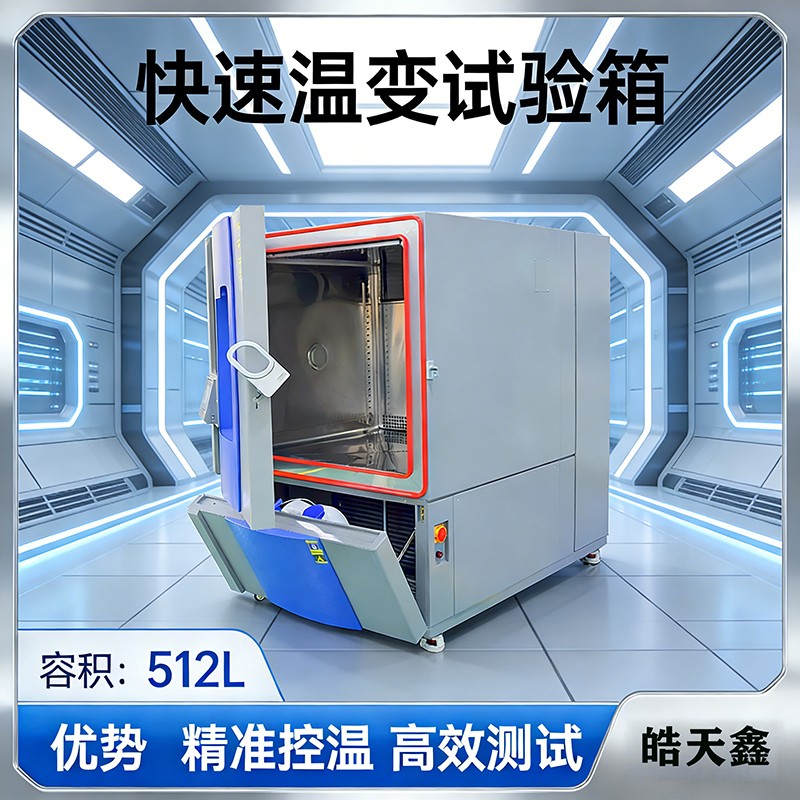
快速温变试验是车载电控、半导体器件、连接器、PCB 组件可靠性验证的核心手段,依据 GB/T2423.22 开展温度循环应力筛选。传统直角内胆快速温变箱在高升降速率工况下,容易出现气流贴壁边界层增厚、腔体拐角形成滞流死区,满载放置样品后温场均匀度快速劣化、实际温变速率下滑,最终造成同批次样品试验数据离散、实验室间比对结果不一致。本文从流体边界层剥离机理出发,解析弧形面版内胆结构的设计逻辑,对比直角内胆与弧形内胆内部流场特性,说明弧形曲面如何弱化气流附壁效应、抑制局部涡流堆积;配套风道导流、变频制冷输出、分段 PID 控制方案,保障 10℃/min 等级快温变在长时间连续循环过程中速率稳定。同时针对空载、满载、大质量热沉样品三类工况进行验证分析,阐述弧形内胆在降低样品区域温度滞后、缩小多点温差方面的优势,为可靠性实验室设备选型、设备结构优化提供工程参考。
关键词:快速温变试验箱;弧形内胆;气流剥离;边界层;温场均匀度;GB/T2423.22
在汽车电子、光通信、功率半导体行业,温度循环应力筛选用来暴露器件封装缺陷、焊点虚焊、材料热膨胀失配等隐性失效。GB/T2423.22 标准对升降温速率、转换时间、温场偏差都有明确要求,很多实验室反馈:设备空载时速率、均匀度指标全部达标,一旦放入满负载样品,样品区域升温降温变慢、腔体内不同位置温差拉大,出现 “仪表达标,样品测试不合格”,和前期低温恒温槽客户遇到的矛盾同源。
市面上绝大多数快温变箱内胆采用折角直角钣金结构,加工简单、成本低,但流体力学上存在固有短板:气流冲击直角拐角时,流动方向突变,在拐角内侧形成低速回流区,边界层持续堆积,热量传递受阻。想要维持高速率,只能进一步加大风机风量,风量提升又会带来额外的振动、噪声,同时加剧冷热气流分层。
弧形面版内胆是针对该痛点的结构优化方案,内胆转角采用平滑圆弧过渡,改变气流接触壁面时的流动状态,实现主动气流剥离。该方案不是简单的外观改动,而是从流场根源上减少滞流区,在不盲目提高风机功率的前提下,改善载样区换热效率,稳定升降温速率。本文对该结构的机理、工程设计要点、实测效果展开论述。
流体沿着固体壁面流动时,会形成一层速度由壁面零速度向主流流速过渡的流体层,也就是边界层。边界层厚度越大,壁面和主流气流之间的热阻越高,热量交换效率越低。
直角内胆的 90° 转角,属于流动突变结构。当高速循环气流抵达拐角:
气流被迫强制转向,惯性作用下气流主体冲向拐角外侧,拐角内侧形成低压回流死区;
回流区内气流更新极慢,边界层不断累积增厚,形成隔热层;
升温阶段,死角位置温度跟不上主流气流;降温阶段,死角积蓄热量无法快速带走;
满载工况下,样品支架、样品本体进一步阻挡气流,原本的滞流区被放大,多点温差进一步扩大。
同时,边界层持续贴附内壁,冷热交替循环时,内壁表面频繁凝露、结霜,霜层又额外增加一层热阻,进一步放大速率衰减现象。很多设备厂商只关注腔体中心单点传感器的温度曲线,忽略边角载样区的流动换热差异,最终导致试验复现性差。
单纯加大风机转速有明显副作用:高风速会对轻小型元器件样品产生风力扰动;风机功耗上升、发热变大,引入额外热负荷;高速气流冲击钣金结构,振动放大,对 BGA、精密连接器这类对振动敏感的样品引入附加应力,偏离标准只施加温度应力的初衷。因此单纯提风量属于治标方案。
弧形面版内胆将内胆所有转角替换为连续平滑圆弧曲面,核心目标是可控边界层剥离。气流沿弧形壁面流动时,流道截面平缓变化,流动方向连续偏转,不会出现流速突变、局部低压漩涡。曲面曲率经过匹配风道风速设计,在圆弧末端,边界层自然脱离壁面,汇入主流循环气流,不会持续附着在内壁堆积。
气流剥离带来几个直接收益:第一,消除拐角回流死区,整个腔体内部气流更新速率趋于一致,载样区域换热条件均匀;第二,边界层厚度整体降低,内壁与循环气流之间的对流换热热阻下降,冷热能量传递效率提升;第三,内壁不易形成厚霜层、持续凝露水膜,减少霜层热阻带来的长期速率漂移;第四,在同等升降温指标下,可以匹配更低的风机转速,降低振动、噪声以及风机自生热干扰。
需要区分:圆弧不是曲率越大越好。曲率过小,接近直角结构,剥离效果微弱;曲率过大,腔体有效容积被压缩,挤占样品放置空间。弧形内胆设计需要结合腔体长宽高、风道出风角度、循环风量做流体仿真迭代,找到兼顾有效容积与气流剥离效果的曲率区间,这也是同类弧形内胆设备性能拉开差距的关键点。
弧形内胆一般采用一体成型不锈钢钣金,焊缝布置在低流速区域,避免焊缝凸起扰动流场。焊缝凸起会破坏平滑曲面,局部诱发边界层提前分离,产生小型涡流,抵消弧形结构的优化收益,所以内胆焊接工艺、打磨抛光要求远高于普通直角内胆箱。
只靠弧形内胆结构,不足以稳定维持 10℃/min 这类高速温变指标,风道、制冷系统、控制逻辑需要同步适配。
送风风道采用渐扩式出风,气流平行送入腔体,配合弧形内壁的剥离效果,让气流均匀扫过样品区。回风区同样做圆弧过渡,避免回风侧形成负压涡流。部分劣质弧形箱只改四个角,风道还是直角结构,流场优化效果大打折扣。
快速温变最大难点是热负荷动态波动:低温段样品释放热量、高温段样品吸收热量,大质量样品的热沉效应会持续消耗冷量 / 热量。设备采用变频压缩机组,配合电加热补偿,控制系统根据腔体内多点温度梯度,动态调节制冷输出功率,而不是固定满负荷运行。当弧形内胆已经把换热热阻压低之后,制冷系统的能量输出可以精准匹配样品吸热放热,避免过冲、速率掉档。
升降温阶段、温度恒温转换阶段,热动力学特性差异巨大。常规单组 PID 参数,很难同时兼顾升温速率、降温速率、恒温阶段超调控制。控制程序做分段 PID:升降温阶段优先保障速率闭环;到达目标温度拐点,自动切换抑制超调参数,防止温度冲过上下限,避免多余的温度波动给样品引入额外应力。
搭建对照试验,两台设备外形容积、制冷量、风机额定风量一致,一台直角内胆,一台弧形面版内胆,统一设定 10℃/min,-40℃~125℃循环,布置 5 路校准热电偶:腔体中心、左上角拐角、右下角拐角、样品表面、回风口。
空载条件直角内胆:稳态最大温差 2.1℃,拐角测点升降温滞后约 18s;弧形内胆:稳态最大温差 0.9℃,拐角测点滞后 5s 以内。
满载工况(放置铝制热沉工装,模拟车载电控模组)直角内胆:满载后实际平均速率下降至 7.2℃/min,腔体多点温差最高 4.6℃;弧形内胆:满载平均速率维持在 9.1℃/min,腔体多点温差≤1.8℃。
从数据可以直观看到:空载时两类设备差距有限,都能接近规格;满载、带热沉样品才是弧形内胆优势的体现,也是客户最容易踩坑的地方。很多供应商只做空载验收,交付后客户上样品才发现指标不达标。
连续 50 次温度循环耐久性验证:直角内胆内壁结霜累积明显,循环到 30 次以后,速率持续下滑;弧形内胆壁面凝霜量少,50 轮循环速率衰减幅度控制在 5% 以内,长期稳定性更好。
弧形内胆方案不是万能方案,存在自身适用边界:
适合 10℃/min 及以内主流快温变需求;超高速率(>15℃/min)工况,气流惯性占主导,曲面优化收益会被削弱;
内胆一体成型加工成本更高,非标大容积箱体加工难度上升;
曲面内壁清洁难度高于直角箱,试验产生粉尘、腐蚀挥发物时,需要配套定期清洁维护流程;
如果样品本身大面积阻挡主气流,哪怕弧形内胆,样品后方依旧会形成局部低速区,样品排布规范依然需要遵守。
所以弧形内胆是改善流场均匀性、降低换热热阻的结构性优化手段,不能替代合理的样品装载规范、合理的风道布局。
直角内胆快速温变箱的温差、速率衰减问题根源,是拐角滞流区与边界层堆积带来的换热热阻。弧形面版内胆依靠平滑曲面实现可控气流剥离,消除腔体拐角回流死区,降低壁面边界层厚度,从流场层面改善换热一致性。对照试验证明,该结构在满载、连续循环场景下,对维持升降温速率、压缩腔体多点温差效果,有效缓解 “空载合格、带载试验结果离散” 的行业痛点。搭配适配风道、变频制冷系统与分段 PID 控制,弧形面版快速温变试验箱可以更好满足 GB/T2423.22 对温度循环试验复现性要求,适配车载电子、半导体功率器件、精密连接器高可靠性筛选需求。在实验室设备选型阶段,不能只核对空载指标,必须把满载温场、连续循环稳定性纳入验收考核项目。

 您的位置:
 在线交流
 咨询电话